Pagpili ng Filler Alloy: Ang Desisyon na Tumutukoy sa Kalidad ng Weld Bago Magsimula ang Arc
Ang pagpili ng tamang filler alloy para sa aluminum welding ay hindi pangalawang pagsasaalang-alang - ito ang pangunahing teknikal na desisyon na namamahala sa crack resistance, joint strength, corrosion performance, at post-weld anodizability. Ang interaksyon sa pagitan ng base metal na komposisyon at filler chemistry ay tumutukoy kung ang weld pool ay malinis o nagkakaroon ng mainit na pag-crack, at kung ang heat-affected zone ay nagpapanatili ng sapat na mekanikal na katangian para sa aplikasyon. Ang dalawang nangingibabaw na serye ng filler — 4xxx (Al-Si) at 5xxx (Al-Mg) — ay sumasaklaw sa karamihan ng mga structural at industrial na aplikasyon, ngunit ang bawat isa ay nagsisilbi ng natatanging hanay ng mga kumbinasyon ng base metal at mga kondisyon ng serbisyo.
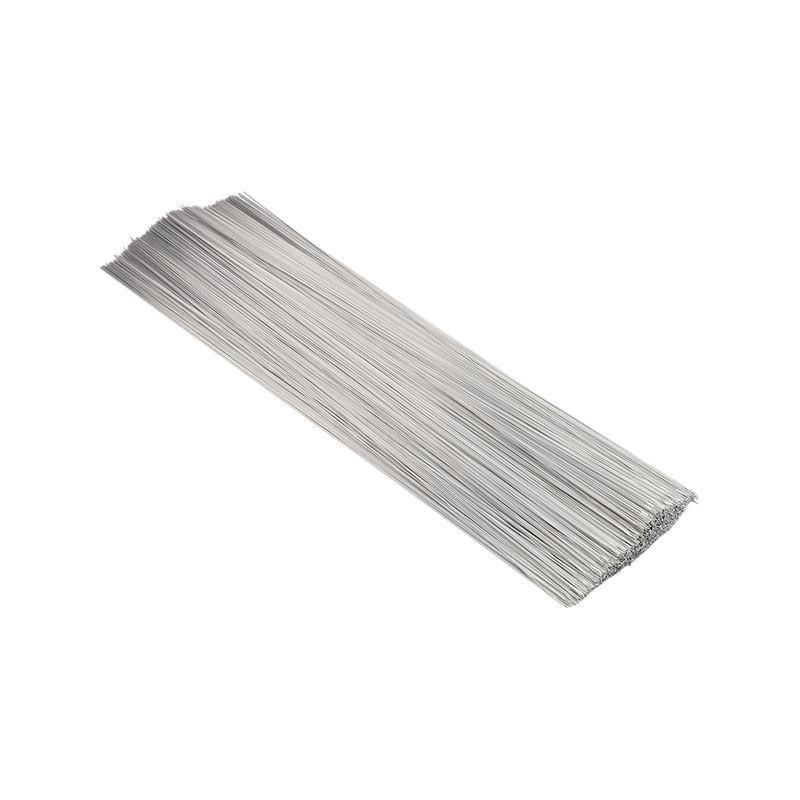
Ang 4043 (Al-4.5%Si) ay ang pinakamalawak na ginagamit na pangkalahatang layunin na tagapuno , na nag-aalok ng mahusay na pagkalikido, mababang shrinkage cracking susceptibility, at magandang karanasan sa operator dahil sa isang stable na arc at nabawasan ang tendency para sa spatter. Ang mas mababang lakas nito kumpara sa 5xxx fillers ay ginagawa itong hindi angkop para sa mga structural joint sa mga high-load na application, at ang silicon content nito ay gumagawa ng dark gray na anodized finish — isang disqualifier para sa arkitektura at pandekorasyon na gawain. Ang ER5356 (Al-5%Mg) ay naghahatid ng mas mataas na tensile strength (hanggang 290 MPa sa as-welded condition), mas magandang pagtutugma ng kulay pagkatapos ng anodizing, at pinahusay na performance sa mga kapaligiran ng tubig-alat, na ginagawa itong karaniwang pagpipilian para sa marine fabrication, pressure vessel, at structural assemblies. Pagtutugma aluminyo at aluminyo haluang metal hinang materyales sa partikular na base alloy system — sa halip na mag-default sa isang solong filler — ay ang panimulang punto ng sound aluminum weld engineering.
Kalinisan at Pag-iimbak ng Wire: Ang Mga Variable na Pinaka Responsable para sa Weld Porosity
Ang porosity ay ang pinakalaganap na depekto sa kalidad sa aluminum MIG at TIG welding, at ang karamihan sa mga kaso ng field porosity ay nagbabalik sa hydrogen contamination — hindi technique. Ang oxide layer ng aluminyo ay hydroscopic: ito ay sumisipsip ng atmospheric moisture, at ang moisture na iyon ay naghihiwalay sa weld pool upang maglabas ng hydrogen, na lumalampas sa solidong solubility na limitasyon ng metal sa panahon ng solidification at nagiging entrapped bilang voids. Ang filler wire surface ay isa sa mga pangunahing daanan ng pagpapakilala ng hydrogen. Wire na ginawa nang walang sapat na kontrol sa kalinisan sa ibabaw — natitirang drawing lubricant, akumulasyon ng oxide mula sa hindi tamang pag-iimbak, o moisture adsorption habang nagbibiyahe — direktang naghahatid ng hydrogen sa arc zone anuman ang kalidad ng paghahanda ng base metal.
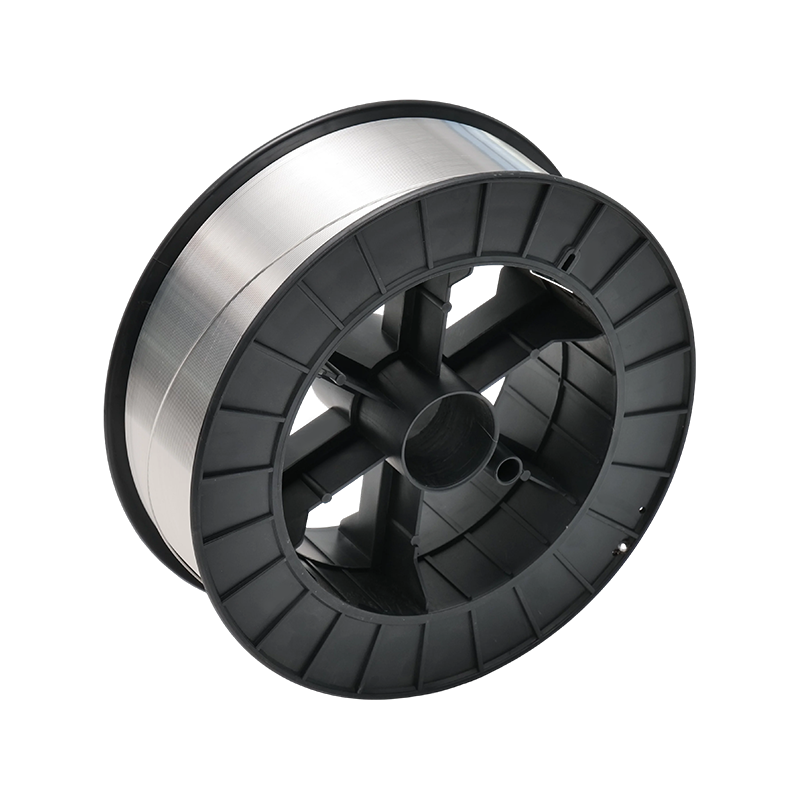
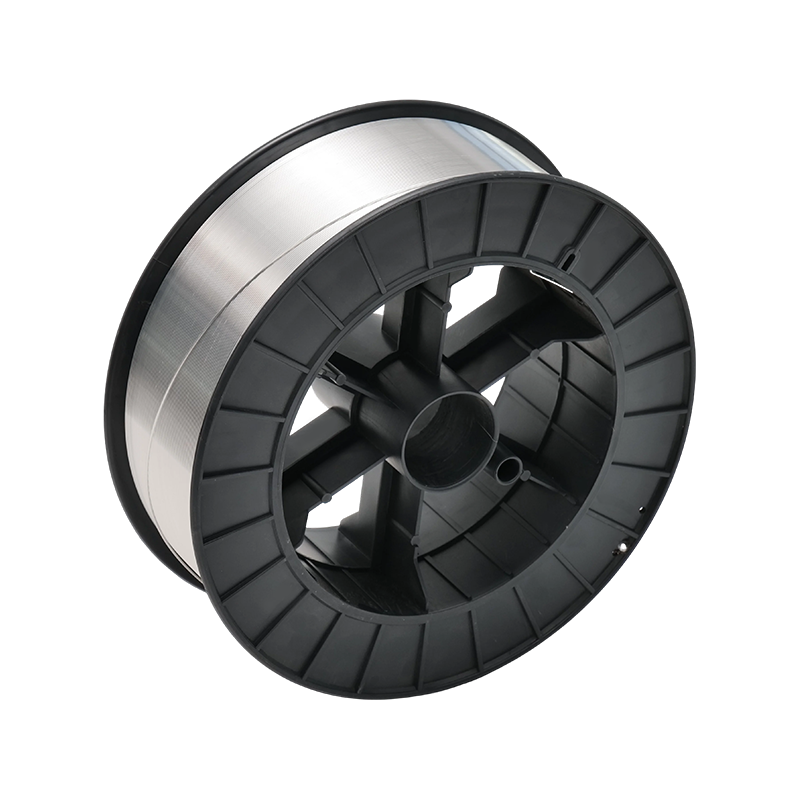
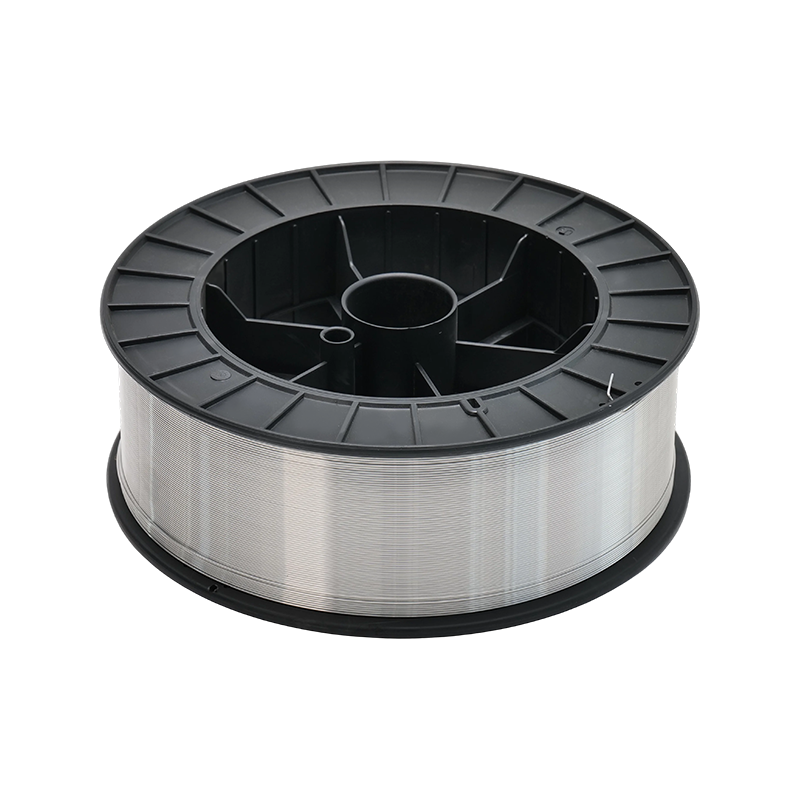
Wastong storage protocol para sa aluminum welding wire nangangailangan ng selyadong, moisture-barrier packaging na pinananatili sa stable na temperatura upang maiwasan ang mga condensation cycle. Ang wire na nabuksan at iniwang nakahantad sa mga kapaligiran ng mamasa-masa na workshop ay dapat na tuyo sa oven sa 70–80°C sa loob ng 1–2 oras bago gamitin — isang hakbang na regular na nilaktawan sa mga kapaligiran ng produksyon at karaniwang responsable para sa hindi maipaliwanag na mga spike ng porosity. Sa panig ng pagmamanupaktura, ang kalinisan sa ibabaw ay kinokontrol sa pamamagitan ng pagpili ng lubricant sa pagguhit (ang mga sintetikong pampadulas na malinis na nag-volatilize sa ilalim ng mga kondisyon ng arko ay mas gusto kaysa sa mga alternatibong nakabatay sa mineral na langis), mga pass sa paglilinis pagkatapos ng pagguhit, at hermetic na packaging sa ilalim ng inert na kapaligiran o may desiccant. Ang Jiangsu Hetuo Aluminum Wire ay naglalapat ng mga kontrol sa kalinisan sa ibabaw sa antas ng produksyon, na binabawasan ang pasanin ng hydrogen na kailangang pangasiwaan ng welder sa sahig ng tindahan.
Pagkatugma sa Proseso: Pagtutugma ng Wire Diameter at Temper sa Paraan ng Welding
Aluminum welding wire ay ginawa sa isang hanay ng mga diameter at temper, at ang tamang detalye ay nakasalalay sa proseso ng welding, wire feed system, at pinagsamang geometry. Para sa GMAW (MIG welding), ang pinakakaraniwang diameter range ay 0.8–1.6 mm, na may 1.0 mm at 1.2 mm na sumasaklaw sa karamihan ng sheet at medium-section work. Ang aluminyo wire ay mas malambot kaysa sa steel wire na may katumbas na diameter, na lumilikha ng mga hamon sa pagpapakain: ang karaniwang steel-optimized na drive roll at liners ay nagiging sanhi ng wire na mag-deform, pugad ng ibon, o hindi pare-parehong feed. Ang U-groove o knurled drive roll, Teflon-lined conduit, at push-pull torch system ay ang mga karaniwang teknikal na tugon sa mga katangian ng pagpapakain ng aluminyo — at ang wire temper (karaniwang H-temper, work-hardened) ay nakakatulong sa feedability sa pamamagitan ng pagbibigay ng sapat na lakas ng column upang labanan ang buckling sa liner.
Para sa GTAW (TIG welding), ang wire ay ginagamit bilang manually fed filler rod sa halip na mechanically fed consumable, at ang mga nauugnay na parameter ay lumilipat sa diameter-to-joint geometry matching at surface condition. Ang TIG filler rod para sa aluminum ay karaniwang ibinibigay sa straightened cut length (1 meter standard) sa halip na spooled, at ang surface oxide ay mas kritikal dahil ang kamay ng welder ay direktang ipinapasok ang rod sa shielding gas envelope. Ang orbital at automated na TIG system para sa tube at pipe work ay maaaring gumamit ng spooled wire na may motorized cold-wire feed; sa mga pagsasaayos na ito, kadalasang tinutukoy ang mga wire diameter tolerance na mas mahigpit kaysa sa karaniwang ±0.01 mm para matiyak ang pare-parehong wire-to-joint positioning at stable na geometry ng bead sa mahabang automated na pagtakbo.
| Filler Alloy | Mga katugmang Base Alloys | As-Welded Tensile (MPa) | Mga Pangunahing Katangian |
| ER4043 | 6xxx, 3xxx, mga casting alloy | ~186 | Napakahusay na pagkalikido, mababang sensitivity ng crack, pangkalahatang layunin |
| ER5356 | 5xxx, 6xxx | ~290 | Mas mataas na lakas, anodize-compatible, marine grade |
| ER4047 | 6xxx, brazing application | ~140 | Mataas na nilalaman ng Si, makitid na hanay ng solidification, minimal na pagbaluktot |
| ER5183 | 5xxx haluang metal sa istruktura | ~290 | Pinakamataas na lakas na 5xxx filler, cryogenic at paggamit ng pressure vessel |
Mga karaniwang aluminyo na haluang tagapuno: pagkakatugma ng base metal, mga katangian ng mekanikal, at mga katangian ng pangunahing aplikasyon.
Mga Kinakailangan sa Sertipikasyon at Traceability sa Welding Consumable Supply Chain
Ang mga welding consumable na ginagamit sa certified fabrication — mga pressure vessel (ASME Section IX), structural work (AWS D1.2), aerospace assemblies (AWS D17.1), o automotive body structures — ay dapat ibigay ng mga material test report (MTR) na nagkukumpirma ng kemikal na komposisyon at mekanikal na katangian laban sa naaangkop na AWS A5.10 o katumbas na pamantayan. Ang mga ito ay hindi opsyonal na mga dokumento: ang mga ito ay ang traceability record na nag-uugnay sa consumable sa qualification weld procedure, at ang kawalan ng mga ito ay maaaring mag-trigger ng non-conformance findings sa panahon ng third-party weld inspection o customer source audits.
Higit pa sa karaniwang dokumentasyon ng MTR, ang mga automotive at aerospace supply chain ay nagpapataw ng mga karagdagang kinakailangan. Dapat mapanatili ng mga supplier na na-certify ng IATF 16949 ang lot-level traceability, magbigay ng data ng SPC sa mga kritikal na dimensyon (diameter, ovality), at suportahan ang pagsusumite ng PPAP na may mga ulat ng dimensional na pagsukat at mga indeks ng kakayahan sa proseso. Para sa mga fabricator na kuwalipikado ang isang bagong consumable na supplier sa isang controlled welding procedure specification (WPS), ang praktikal na kinakailangan ay isang qualification weld gamit ang bagong consumable lot, na may mekanikal na pagsubok (tensile, bend, minsan epekto) na nagpapatunay na ang performance ng procedure ay napanatili. Bilang isang tagagawa na may hawak na parehong ISO 9001 at IATF 16949 certification, sinusuportahan ng Jiangsu Hetuo Aluminum Wire ang proseso ng kwalipikasyon na may kumpletong dokumentasyon ng traceability, na nagbibigay-daan sa mga fabricator na isama ang mga bagong consumable na paghahatid sa kanilang mga kinokontrol na pamamaraan nang hindi nakakaabala sa mga kasalukuyang talaan ng kwalipikasyon ng weld.